

Gravīra cilindru galvanizācija ir svarīga cilindru ražošanas procesa sastāvdaļa.Vara pārklājumsrada gravēšanai nepieciešamo metālisko virsmu, savukārthromēšanaaizsargā iegravēto cilindru pret nodilumu drukāšanas laikā.
Šajos galvanizācijas procesos anods dara vairāk, nekā pabeidz elektrisko ķēdi. Tā materiāls, aktīvais pārklājums, ģeometrija, efektīvais laukums un stāvoklis attiecībā pret cilindru var ietekmēt elektroķīmisko reakciju un strāvas sadalījumu.
Dziļspiedes cilindru apšuvuma sistēmām, kurās izmanto nešķīstošus elektrodus,pārklāti titāna anodi, ieskaitotIr-Ta MMO titāna anodi un platinizēta titāna (Pt/Ti) anodi, var nodrošināt izmēru stabilus un pielāgojamus elektrodu risinājumus.
Šajā rokasgrāmatā ir izskaidrots, kā anodi darbojas dziļspiedes cilindru vara un hroma apšuvumā, atšķirība starp šķīstošiem un nešķīstošiem anodiem, kā darbojas pārklāti titāna anodi, kāpēc anoda ģeometrijai ir nozīme un kāda informācija jāņem vērā, izvēloties titāna anodu pārklājuma līnijai.

1. Kā darbojas dziļdruka un kāpēc cilindram ir nepieciešama galvanizācija?
Dziļdrukas pamatā ir iegravēts drukas cilindrs.
Atšķirībā no drukāšanas procesiem, kuros attēls tiek pārnests uz paceltas virsmas, dziļspiedē tiek izmantoti tūkstošiem mikroskopisku padziļinātu šūnu, kas iegravētas cilindra virsmā.
Drukāšanas laikā šīs šūnas satur tinti. Liekā tinte tiek noņemta no virsmas, kas nav attēla virsma, bet iegravētajās šūnās palikusī tinte tiek pārnesta uz drukas materiālu.
Tas nozīmē, ka cilindra virsmas kvalitāte ir ārkārtīgi svarīga.
Pirms gravēšanas cilindram ir nepieciešama virsma, kuru var precīzi apstrādāt un iegravēt. Pēc gravēšanas šai virsmai ir jāiztur arī atkārtots mehānisks kontakts drukāšanas laikā.
Tāpēc galvanizācijai ir divas svarīgas lomas dobspiedes cilindru ražošanā.
Pirms gravēšanas parasti tiek uzklāts vara slānis.
Varš nodrošina piemērotu metālisku virsmu drukāšanas attēlam nepieciešamo smalko šūnu veidošanai.
Tāpēc šī vara slāņa kvalitāte un viendabīgums ietekmē turpmākos gravēšanas un apdares procesus.
Pēc gravēšanas cilindra virsmai nepieciešama papildu aizsardzība.
Uz iegravētās vara virsmas parasti tiek uzklāts ciets hroma slānis, lai uzlabotu nodilumizturību drukāšanas laikā.
Tāpēc vienkāršoto ražošanas secību var izteikt šādi:
Cilindru sagatavošana → Vara pārklāšana → Virsmas apdare → Gravēšana → Hromēšana → Galīgā apdare → Drukāšana
Vara pārklājumam un hromēšanai ir dažādi mērķi un dažādas elektroķīmiskās prasības.
Šī atšķirība ir svarīga, apspriežot anoda izvēli.
Anodu, kas piemērots vienam pārklājuma procesam, nevajadzētu automātiski uzskatīt par piemērotu citam pārklājuma procesam.

2. Kā galvanizācija darbojas dziļspiedes cilindru ražošanā?
Galvanizācija ir elektroķīmisks process, kurā elektriskā strāva izraisa reakciju, kuras rezultātā uz vadošas virsmas tiek nogulsnēts metāla slānis.
Dziļspiedes cilindru apšuvuma tvertnē pamata sistēmā ietilpst:
Līdzstrāvas barošanas avots + anods + elektrolīts + dziļspiedes cilindra katods
Dziļspiedes cilindrs ir savienots kākatods, kamēr anods ir savienots ar līdzstrāvas barošanas avota pozitīvo pusi.
Kad strāva iet caur sistēmu, elektroķīmiskās reakcijas notiek uz abām elektrodu virsmām.
Katodā tiek reducētas metālu{0}}saturošās vielas elektrolītā, un metāls tiek nogulsnēts uz cilindra virsmas.
Precīza anoda reakcija ir atkarīga no pārklājuma ķīmijas un izmantotā anoda veida.
Tas ir viens no iemesliem, kāpēc anoda izvēli nevar atdalīt no vannas ķīmijas.
Anods ietekmē vairāk nekā elektriskā ķēde
No praktiskā inženierijas viedokļa pārklājuma procesu var ietekmēt vairāki ar anodu{0}}saistīti faktori:
● anoda materiāls;
● aktīvais pārklājums;
● efektīvā anoda zona;
● anoda strāvas blīvums;
● anoda ģeometrija;
● anoda{0}}attālums no katoda;
● novietojums attiecībā pret cilindru;
● elektrības pieslēgums;
● elektrolīta cirkulācija ap elektrodu.
Cilindriskam katodam ģeometrija kļūst īpaši svarīga.
Ja elektrodu sprauga ap cilindru ievērojami atšķiras, var atšķirties arī elektriskais lauks un strāvas sadalījums.
Šī iemesla dēļ dziļspiedes cilindru galvanizācija ir jāuzskata parelektroķīmiskā sistēma, nevis vienkārši tvertne, kas satur anodu un katodu.

3. Kāda ir anoda loma vara un hroma pārklājumā?
Anoda loma lielā mērā ir atkarīga no tā, vai pārklājuma sistēma izmanto ašķīstošs anods vai nešķīstošs anods.
Šī atšķirība ir īpaši svarīga, salīdzinot vara pārklājumu un hromēšanu.
Parastā skābes vara apšuvumā parasti tiek izmantoti šķīstošie vara anodi, tostarp fosforizētie vara anodi.
Vienkāršotā anodiskā reakcija ir:
Cu → Cu²⁺ + 2e⁻
Uz cilindra virsmas katoda reakciju var vienkāršot šādi:
Cu²⁺ + 2e⁻ → Cu
Tāpēc vara anods veic divas funkcijas.
Pirmkārt, tas piedalās elektroķīmiskajā ķēdē.
Otrkārt, tas izšķīst un palīdz papildināt vara, ko patērē no elektrolīta katoda pārklāšanas laikā.
Tas būtiski atšķiras no nešķīstoša titāna anoda.
Pārklāts titāna anods parasti nedarbojas kā vara avots.
Tā vietā aktīvais pārklājums atbalsta nepieciešamo anodisko reakciju, kamēr vara joni tiek nogulsnēti uz katoda.
Tāpēc:
Vara nogulsnēšanās ≠ Vara šķīdināšana no titāna anoda
Ja vara pārklājuma procesā tiek ievadīts nešķīstošs anods, vara -jonu koncentrācija ir jāpārvalda, izmantojot atbilstošu papildināšanas sistēmu.
Šī ir svarīga inženiertehniskā atšķirība.
Tāpēc MMO titāna anodu nevajadzētu uzrādīt kā vienkāršu-no-vienai šķīstošā vara anoda nomaiņai, neņemot vērā visu pārklājuma procesu.
Hroma pārklāšanai nepieciešama arī anodiska reakcija, taču ķīmija atšķiras no parastās vara pārklājuma.
Vēsturiski svina{0}}sakausējuma nešķīstošie anodi ir plaši saistīti ar hromēšanas sistēmām.
Piemērotās sistēmās var apsvērt arī pārklātus titāna anodus.
Tomēr saderība ir atkarīga no tādiem faktoriem kā:
Elektrolītu ķīmija + anodiskā reakcija + strāvas blīvums + temperatūra + spriegums + nepieciešamais kalpošanas laiks
Tāpēc nepietiek, sakot, ka titāna anods ir piemērots "hromēšanai".
Pirms pārklājuma sistēmas izvēles ir jānovērtē faktiskā hromēšanas ķīmija un darbības apstākļi.
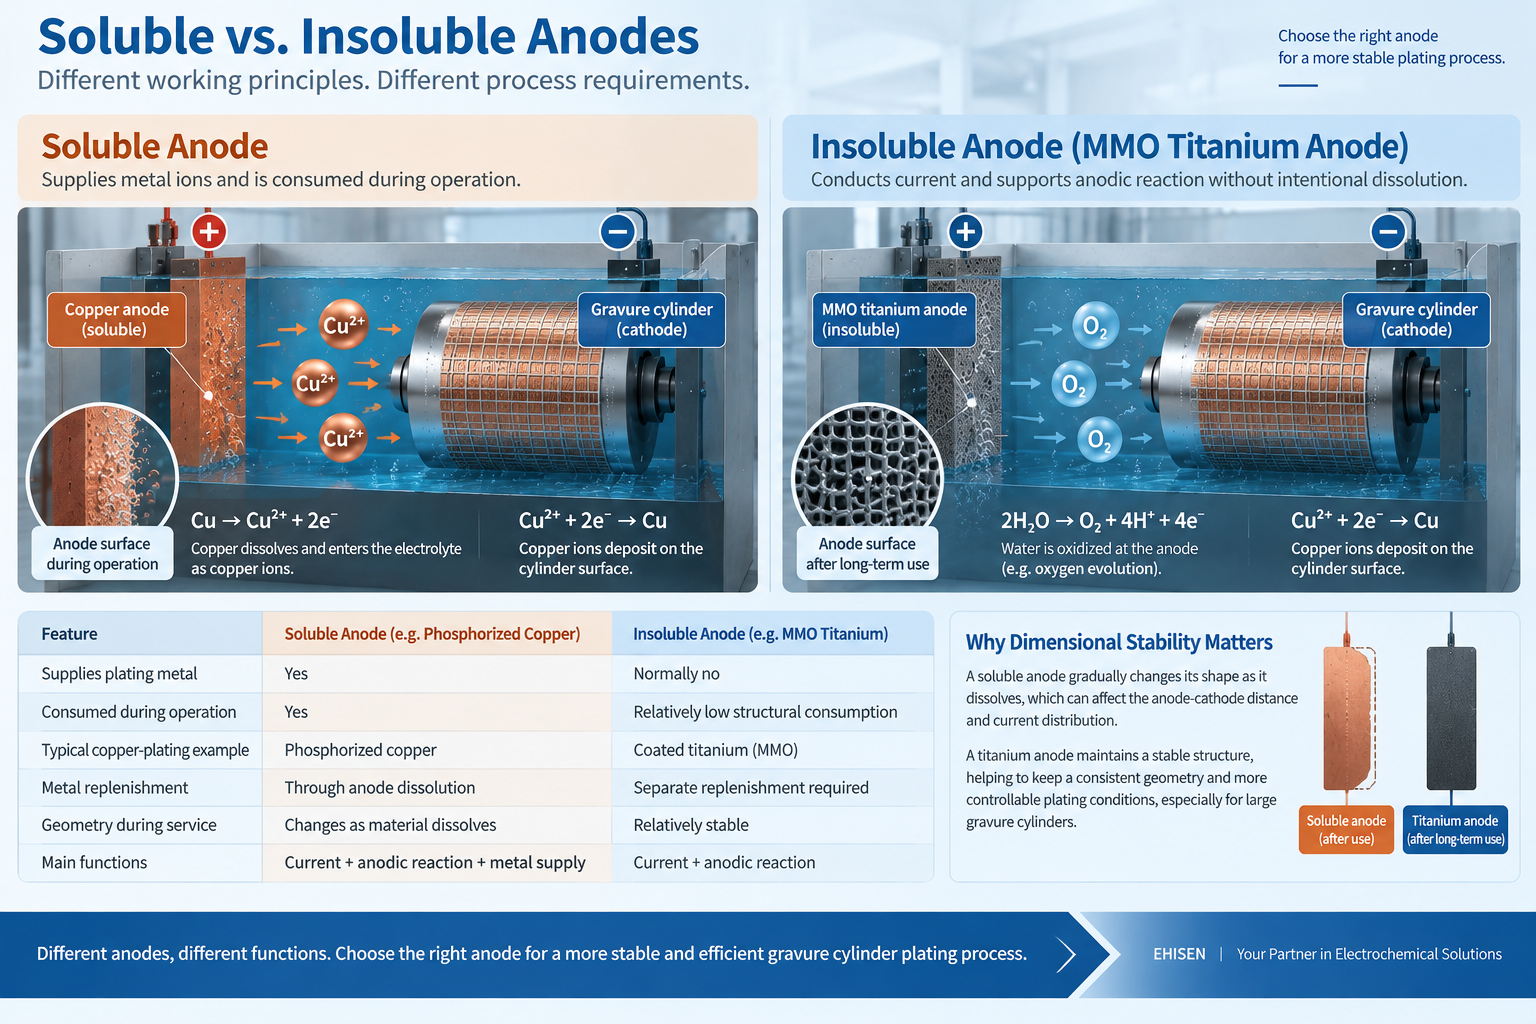
4. Šķīstošie un nešķīstošie anodi: kāda ir atšķirība?
Atšķirība starp šķīstošiem un nešķīstošiem anodiem ir viens no svarīgākajiem jēdzieniem, novērtējot titāna anodus galvanizācijai.
Šķīstošs anods apzināti piedalās elektroķīmiskajā reakcijā, izšķīdinot elektrolītā.
Vara apšuvumā vara anods tiek pakāpeniski patērēts, vienlaikus piegādājot šķīdumam vara jonus.
Tāpēc tā ģeometrija laika gaitā mainās.
Elektrods ir gan:
Elektroķīmiskā sastāvdaļa + metāla pārklājuma avots
Nešķīstošs anods darbojas citādi.
Tā vietā, lai apzināti piegādātu pārklājuma metālu, tas nodrošina aktīvu virsmu vajadzīgajai anodiskajai reakcijai.
Pārklāts titāna anods parasti sastāv no:
Titāna struktūra + elektrokatalītiski aktīvs pārklājums
Titāns nodrošina mehānisku atbalstu un strāvas vadīšanu, savukārt pārklājums nodrošina aktīvo elektroķīmisko saskarni.
Tā kā elektrods nav paredzēts šķīdināšanai tāpat kā šķīstošs metāla anods, tā ģeometrija darbības laikā var palikt stabilāka.
Tāpēc pārklātos titāna anodus bieži raksturo kādimensiju stabili elektrodi.
Daudzās galvanizācijas sistēmās elektrodu pozīcija ietekmē strāvas sadalījumu.
Ja patērējamais anods pakāpeniski maina formu, mainās arī attiecības starp anodu un katodu.
Izmēru stabila titāna struktūra ļauj izveidot konsekventāku elektrodu ģeometriju.
Dziļspieduma cilindru apšuvumam tas ir īpaši noderīgi, jo katodam ir liela cilindriska virsma.
Izliektu vai segmentētu titāna anodu var veidot tā, lai tas atbilstu cilindra profilam un saglabātu kontrolētāku elektrodu spraugu.
Tomēr izmēru stabilitāte nenozīmē, ka nešķīstošs anods var darboties bezgalīgi.
Aktīvajam pārklājumam joprojām ir ierobežots kalpošanas laiks, un tā veiktspēja ir atkarīga no pārklājuma specifikācijas un ekspluatācijas apstākļiem.

5. Kāpēc anoda ģeometrija ietekmē dziļspiedes cilindru pārklājuma vienmērīgumu?
Anoda materiāls ir svarīgs, betanoda ģeometrija var būt vienlīdz svarīgadziļspiedes cilindru apšuvuma sistēmā.
Apsveriet lielu cilindrisku katodu, kas novietots blakus plakanam anodam.
Attālums starp abām elektrodu virsmām var atšķirties visā pārklājuma zonā.
Tas var ietekmēt vietējo elektrisko pretestību un strāvas sadalījumu.
Attālums starp anodu un katodu ir viens no svarīgākajiem galvanizācijas elementa konstrukcijas mainīgajiem.
Cilindriskai sagatavei kontrolētas spraugas uzturēšana var būt grūtāka nekā ar diviem paralēliem plakaniem elektrodiem.
Izliektu anodu var veidot tā, lai tas precīzāk sekotu cilindra kontūrai.
Pamata attiecības ir šādas:
Cilindra diametrs → Anoda izliekums
Pareizi izstrādāta izliekta konstrukcija var nodrošināt kontrolētāku atstarpi ap efektīvo apšuvuma zonu.
Cilindra garumam ir arī nozīme.
Efektīvajam anoda laukumam ir atbilstoši jāatbilst pārklājamā cilindra laukumam.
To var vienkāršot šādi:
Cilindra garums → efektīvais anoda garums
Malu zonām var būt nepieciešama papildu uzmanība, jo strāvas sadalījums pie cilindra galiem var atšķirties no centrālās zonas.
Atkarībā no aprīkojuma konstrukcijas, lai palīdzētu pārvaldīt šos reģionus, var izmantot ekranējumu, segmentētus anodus vai papildu elektrodus.
Attiecība starp strāvu un aktīvā elektroda laukumu ir vēl viens svarīgs parametrs:
Pašreizējais blīvums=Darbības strāva ÷ Efektīvais aktīvais apgabals
Vienkārša titāna struktūras fiziskā izmēra palielināšana automātiski neuzlabo elektroķīmisko veiktspēju.
Efektīvais pārklājuma laukums un darba strāva ir jāaplūko kopā.
Tāpēc ideālā gadījumā anoda rasējumi būtu jāpārskata kopā ar elektriskajiem un procesa parametriem.

6. Ir-Ta MMO pret Pt/Ti anodiem galvanizēšanā: kā tie darbojas?
Galvanizācijas sistēmām, kurās izmanto pārklātus titāna anodus, ir divas svarīgas tehnoloģijas:
irīdija-tantala MMO (Ir-Ta) titāna anodi
un
Platinizēta titāna (Pt/Ti) anodi
Abi izmanto titānu kā izmēru stabilu struktūras substrātu, taču to aktīvās virsmas ir atšķirīgas.
Šī atšķirība ietekmē to elektroķīmisko uzvedību, pārklājuma specifikāciju, piemērojamos darbības apstākļus un izmaksu struktūru.
Tāpēc pareizais jautājums nav vienkārši:
"Vai man izvēlēties MMO vai platīnu?"
Noderīgāks jautājums ir:
"Kurš aktīvais pārklājums ir saderīgs ar manu elektrolītu un nepieciešamo anodisko reakciju?"
6.1. Kā darbojas Ir-Ta MMO titāna anodi
Ir-Ta MMO titāna anodā tiek izmantotsirīdija-tantala metāla oksīda pārklājumskā tā aktīvā virsma.
Galvanizācijas sistēmās, kur skābekļa izdalīšanās ir svarīga anodiska reakcija, Ir-Ta MMO var nodrošināt elektrokatalītiski aktīvu saskarni.
Procesu var vienkāršot šādi:
Ir-Ta MMO virsma → anodiskā oksidēšana/skābekļa evolūcija
↓
Elektriskā strāva caur šūnu
↓
Katoda reakcija → Metāla nogulsnēšanās
Apakšā esošais titāns nodrošina mehānisko struktūru un strāvas ceļu.
Ir-Ta MMO pārklājums nodrošina elektroķīmisko saskarni ar elektrolītu.
Šī mehānisko un elektroķīmisko funkciju atdalīšana nodrošina ievērojamu dizaina elastību.
Ir-Ta MMO priekšrocības galvanizēšanā
Piemērotiem galvanizācijas apstākļiem potenciālās inženierijas priekšrocības ietver:
Stabila elektrodu ģeometrija
Titāna struktūra netiek apzināti patērēta kā šķīstošs vara anods. Tas ļauj elektrodu ģeometrijai darbības laikā saglabāt stabilitāti.
Pielāgota elektroda forma
Titānu var izgatavot sietos, plāksnēs, caurulēs, izliektās daļās, segmentētās konstrukcijās un metinātos mezglos.
Tas ir noderīgi dziļspiedes cilindru apšuvuma sistēmām, kurām nepieciešams elektroda profils, kas seko cilindram.
Kontrolēta aktīvā zona
Aktīvo pārklājumu var uzklāt atbilstoši vajadzīgajam elektroķīmiskajam laukumam, nevis vienkārši paļauties uz elektroda kopējo fizisko izmēru.
Piemērotība skābekļa{0}}evolūcijas apstākļiem
Ir-Ta MMO sistēmas ir īpaši saistītas ar elektroķīmisko vidi, kur skābekļa izdalīšanās ir svarīga.
Pārklāšanas potenciāls
Kad titāna substrāts paliek mehāniski piemērots, var būt iespējams noņemt izlietoto pārklājumu, atjaunot substrātu un uzklāt jaunu aktīvo pārklājumu.
Tas vienmēr ir jāizvērtē katrā gadījumā atsevišķi.
6.2. Kā darbojas Pt/Ti anodi
A platinizēts titāna anodsvai Pt/Ti anodā kā aktīvo elektroķīmisko virsmu izmanto metālisku platīnu.
Tās struktūru var vienkāršot šādi:
Titāna substrāts + platīna aktīvais slānis
Platīns nav MMO pārklājums.
Šī atšķirība ir svarīga gan attiecībā uz tehniskajām specifikācijām, gan iegādi.
Darbības laikā strāva caur titāna substrātu tiek novadīta uz platīna virsmu, kur notiek nepieciešamā anodiskā elektroķīmiskā reakcija.
Tāpat kā Ir-Ta MMO elektrodus, Pt/Ti elektrodus var izgatavot dažādās ģeometrijās:
● plāksne;
● siets;
● caurule;
● stienis;
● stieple;
● izliekts elektrods;
● segmentēta struktūra;
● pielāgota metinātā montāža.
Tas ļauj Pt/Ti anodus integrēt galvanizācijas iekārtās ar īpašām mehāniskām prasībām.
Pt/Ti priekšrocības galvanizēšanā
Piemērotā elektroķīmiskā vidē Pt/Ti piedāvā vairākas noderīgas īpašības.
Platīns nodrošina cēlu{0}}metālu aktīvu virsmu ar augstu elektroķīmisko stabilitāti daudzos saderīgos apstākļos.
Tajā pašā laikā, izmantojot titānu kā substrātu, tiek novērsta visa elektroda izgatavošana no platīna.
Elektrods var arī uzturēt stabilu ģeometriju un būt konstruēts ap pārklājuma aprīkojumu.
Tāpēc dziļspiedes cilindru sistēmām Pt/Ti anodu var apvienot:
Platīna elektroķīmiskā virsma + pielāgota titāna struktūra
Platīna biezums ir svarīga specifikācija
Viena no svarīgākajām atšķirībām, pērkot Pt/Ti elektrodus, ir platīna specifikācija.
Divi Pt/Ti anodi var:
tiem ir vienādi titāna izmēri;
izmantot to pašu sietu;
ir tāda pati izliekta struktūra;
izskatās gandrīz identiski;
bet satur ļoti dažādus platīna daudzumus.
Tāpēc jēgpilnā Pt/Ti specifikācijā jāiekļauj:
Titāna substrāts + efektīva pārklājuma zona + Pt biezums/iekraušana + pārklājuma atrašanās vieta
Tas ir īpaši svarīgi, salīdzinot citātus.
Pt/Ti anodu par zemāku cenu nevajadzētu automātiski uzskatīt par līdzvērtīgu, ja vien nav salīdzināma arī platīna specifikācija.
6.3. Ir-Ta MMO vai Pt/Ti: kurš ir labāks?
Neviens pārklājums nav vispārēji "labāks".
Tās ir dažādas elektroķīmiskās tehnoloģijas.
Vienkāršots salīdzinājums ir šāds:
| Faktors | Ir-Ta MMO | Pt/Ti |
|---|---|---|
| Aktīvā virsma | Iridija{0}}tantala jauktais metāla oksīds | Metālisks platīns |
| Titāna substrāts | Jā | Jā |
| Izmēru stabila struktūra | Jā | Jā |
| Pielāgota ģeometrija | Jā | Jā |
| Liektas/segmentētas struktūras | Jā | Jā |
| Skābekļa{0}}evolūcijas lietojumprogrammas | Parasti tiek uzskatīts | Atkarīgs no ekspluatācijas apstākļiem |
| Galvenā pārklājuma specifikācija | Ķīmija un dārgmetālu{0}}kraušana | Pt biezums/slodze |
| Piegādā metāla apšuvumu | Parasti nē | Parasti nē |
| Pārklāšana | Potenciāli iespējams | Potenciāli iespējams |
Tāpēc atlases process jāsāk ar:
Elektrolītu sastāvs
↓
Dominējošā anodiskā reakcija
↓
Darba strāva un strāvas blīvums
↓
Temperatūra un spriegums
↓
Elektrodu ģeometrija un sprauga
↓
Nepieciešamais kalpošanas laiks
↓
Pārklājuma izvēle
Neizvēlieties Ir-Ta tikai tāpēc, ka tas ir MMO pārklājums.
Neizvēlieties Pt tikai tāpēc, ka platīns ir cēlmetāls.
Aktīvajam pārklājumam jāatbilst elektroķīmiskajam procesam.

7. Titāna anodi pret vara, svina sakausējuma un grafīta anodiem
Dažādos galvanizācijas procesos vēsturiski ir izmantoti dažādi anoda materiāli.
Nav neviena anoda materiāla, kas automātiski būtu vislabākais katrai pārklājuma vannai.
Pareizais salīdzinājums ir atkarīgs no tā, kāda funkcija elektrodam ir paredzēta.
Parastajā vara apšuvumā šķīstošajiem vara anodiem ir svarīga priekšrocība:
tie papildina vara jonus, kamēr strāva iet caur šūnu.
Šo funkciju nevar vienkārši ignorēt, apsverot nešķīstošu titāna anodu.
Titāna anods var nodrošināt izmēru stabilitāti, taču joprojām ir nepieciešama vara papildināšanas stratēģija.
Tāpēc salīdzinājums nav vienkāršs:
Varš pret titānu
Tas ir:
Šķīstošais-anoda process salīdzinājumā ar nešķīstošo-anoda procesu
Tas ir daudz jēgpilnāks inženiertehnisks salīdzinājums.
Svina -sakausējuma nešķīstošie anodi vēsturiski ir izmantoti dažos galvanizācijas lietojumos, tostarp hromēšanā.
Pārklāts titāna anods piedāvā atšķirīgu elektrodu koncepciju: izgatavotu titāna struktūru, kas apvienota ar konstruētu aktīvo pārklājumu.
Viena no iespējamām priekšrocībām ir iespēja izveidot precīzas sieta, izliektas, segmentētas vai pielāgotas elektrodu struktūras.
Tomēr nomaiņa jāapsver tikai pēc tam, kad ir novērtēta saderība ar faktisko vannas ķīmiju.
Grafīts ir vēl viens tradicionāls elektrodu materiāls, ko izmanto atsevišķos elektroķīmiskos procesos.
Salīdzinot ar grafītu, pārklāta titāna struktūra nodrošina dažādas mehāniskās īpašības, un to var izgatavot plānākos, izliektos, sietos vai metinātos mezglos.
Atkal, tas nenozīmē, ka titāns ir vispārēji pārāks.
Atbilstošā izvēle ir atkarīga no:
Procesa ķīmija + vajadzīgā reakcija + mehāniskā konstrukcija + strāvas blīvums + apkopes prasības
Iepirkšanai šis process{0}}balstīts salīdzinājums ir noderīgāks nekā elektrodu materiālu salīdzināšana tikai pēc pirkuma cenas.

8. Kur var izmantot titāna anodus dziļspiedes cilindru galvanizēšanā?
Pārklātus titāna anodus var apsvērt vairākās dziļspiedes cilindru apšuvuma jomās atkarībā no procesa konstrukcijas.
Vara pārklājuma sistēmās, kas izstrādātas ap nešķīstošiem anodiem, pārklāti titāna elektrodi var nodrošināt stabilu anodisku struktūru.
Tā kā titāna anods nepiegādā nogulsnēto varu, sistēmai atsevišķi jāuztur vara -jonu koncentrācija.
Tādēļ šāda veida lietojumprogrammām ir jāņem vērā abi:
Anoda elektroķīmija + vannas papildināšana
Pārklātus titāna anodus var novērtēt arī attiecībā uz hromēšanu, ja aktīvais pārklājums ir saderīgs ar konkrēto elektrolītu un anodisko reakciju.
Pārklājumu nevajadzētu izvēlēties tikai tāpēc, ka lietojumu sauc par "hromēšanu".
Ir jāpārskata faktiskais vannas sastāvs, strāvas blīvums, temperatūra, spriegums un paredzamie ekspluatācijas apstākļi.
Titāna{0}}elektrodus var izgatavot arī kā papildu anodus apgabaliem, kur strāvas sadalei nepieciešama papildu kontrole.
Tā kā titāns ir ļoti izgatavojams, šos elektrodus var veidot salīdzinoši specifiskās formās un novietot atbilstoši aprīkojuma ģeometrijai.
Jauns dziļspiedes cilindru apšuvuma aprīkojums sniedz iespēju apsvērt elektrodu ģeometriju projektēšanas stadijā, nevis mēģināt ievietot jaunu elektrodu esošajā izkārtojumā.
Iekārtas projektētājs var novērtēt:
Cilindra diametrs → Anoda izliekums
Cilindra garums → Aktīvā elektroda garums
Darba strāva → Nepieciešamā aktīvā zona
Vannas ķīmija → Aktīvais pārklājums
Aprīkojuma izkārtojums → Elektrības pieslēgšana un montāža
Šī integrētā pieeja var būt īpaši noderīga pielāgotām apšuvuma līnijām.

9. Kā izvēlēties titāna anodu dziļspiedes cilindru apšuvumam
Mehāniskais rasējums ir svarīgs, ražojot pielāgotu anodu, taču tas nesniedz pietiekami daudz informācijas, lai izvēlētos pareizo pārklājumu.
Lai veiktu jēgpilnu tehnisko novērtējumu, piegādātājam ir jāsaprot ganmehāniskās prasības un elektroķīmiskie darbības apstākļi.
1. Apšuvuma uzklāšana
Vispirms definējiet faktisko procesu.
Vai elektrods ir paredzēts:
vara pārklājums;
hromēšana;
palīgelektrods;
cits galvanizācijas process?
Lietojumprogramma sniedz pirmo norādi par nepieciešamo elektroķīmisko reakciju.
2. Elektrolītu sastāvs
Sniedziet pēc iespējas vairāk informācijas par vannu, tostarp:
galvenās metālu -saturošās sugas;
koncentrācija;
skābes koncentrācija;
pH, ja nepieciešams;
hlorīds vai citi svarīgi joni;
piedevas, ja nepieciešams.
Elektrolīts tieši ietekmē pārklājuma saderību.
3. Darba strāva un strāvas blīvums
Noder gan parastā darba strāva, gan maksimālā strāva.
Ja ir zināms efektīvais elektroda laukums, var novērtēt strāvas blīvumu.
Tas ir svarīgi, jo prasības attiecībā uz pārklājumu ir jāņem vērā saistībā ar elektrisko slodzi, kas tiek novietota uz aktīvās virsmas.
4. Darba temperatūra
Ja iespējams, norādiet gan tipisko, gan maksimālo vannas temperatūru.
Temperatūra var ietekmēt elektroķīmisko reakciju ātrumu un elektrodu darbības apstākļus.
5. Cilindra izmēri
Dziļspiedes cilindru sistēmai svarīgi izmēri ir:
Cilindra diametrs + kopējais garums + efektīvais pārklājuma garums
Šie izmēri palīdz noteikt anoda izliekumu, efektīvo garumu un kopējo struktūru.
6. Anoda{1}}attālums no katoda
Nepieciešamā elektrodu sprauga ir svarīgs konstrukcijas parametrs.
Ja esošā sistēmā jau ir noteikta nepilnība, tā jāiekļauj tehniskajā informācijā.
7. Esošā anoda informācija
Esošai apšuvuma līnijai informācija par pašreizējo elektrodu ir ļoti noderīga.
Tas var ietvert:
● anoda materiāls;
● izmēri;
● rasējumi;
● fotogrāfijas;
● tipiskais darba spriegums;
● kalpošanas laiks;
● atteices režīms;
● izmantots elektroda paraugs, ja pieejams.
Lietots anods dažkārt var sniegt vērtīgu informāciju par faktiskajiem darbības apstākļiem un atteices modeļiem.
8. Elektrības pieslēgums
Elektrodam ir arī pareizi jāintegrē esošajā barošanas avotā un kopņu sistēmā.
Tāpēc izgatavošanas laikā ir jāņem vērā savienojuma pozīcija, strāvas-pārvades prasības, montāžas izkārtojums un kontaktu dizains.
9. Darbības grafiks
Vai apšuvuma līnija tiek darbināta:
nepārtraukti;
ar pārtraukumiem;
vairākās maiņās;
ar biežiem sākuma{0}}apturēšanas cikliem?
Noskaidrojiet arī, vai anods paliek iegremdēts, kad barošana ir izslēgta.
Šīs darbības detaļas var būt svarīgas, novērtējot elektrodu ekspluatācijas apstākļus.
10. Esošās procesa problēmas
Ja elektroda maiņas mērķis ir atrisināt esošu problēmu, aprakstiet to tieši.
Piemēri var ietvert:
● īss elektrodu kalpošanas laiks;
● nevienmērīgs pārklājums;
● mainot anoda ģeometriju;
● nestabils darba spriegums;
● sarežģīta elektrodu{0}}atstarpes kontrole;
● bieža apkope;
● bažas par piesārņojumu;
● nepieciešamība pēc pielāgotas formas.
Tas palīdz nodrošināt, ka jaunais elektrods ir veidots atbilstoši faktiskajam objektīvam, nevis vienkārši atveido vecos izmērus.
11. Paredzamais kalpošanas laiks
Ja projektam ir noteikts kalpošanas{0}}ilguma mērķis, tas ir jāapspriež kopā ar pašreizējā blīvuma un pārklājuma specifikācijām.
Kalpošanas laiku nevar jēgpilni novērtēt tikai pēc izmēriem.
Pēdējās domas: izvēlieties procesa anodu, nevis tikai zīmējumu
Dziļspiedes cilindra galvanizācijai anodu nevajadzētu uzskatīt vienkārši par gatavu titāna sastāvdaļu.
Tās veiktspēja ir atkarīga no mijiedarbības starp:
Elektrolīts + anodiskā reakcija + aktīvs pārklājums + aktīvā zona + strāvas blīvums + ģeometrija + elektrodu sprauga + darbības apstākļi
Vara pārklājuma gadījumā ir svarīgi arī atšķirt šķīstošā-anoda un nešķīstošā-anoda procesa koncepcijas.
Pārklātiem titāna anodiem,Ir-Ta MMO un Pt/Ti nodrošina dažādas aktīvās virsmas, un tās jāizvēlas atbilstoši faktiskajai elektroķīmiskajai videi.
Tajā pašā laikā dziļspiedes cilindra ģeometrija padara mehānisko dizainu īpaši svarīgu.
Tāpēc labi{0}}izstrādāts elektrods apvieno:
Pareiza titāna struktūra + pareiza aktīvā zona + pareiza pārklājuma sistēma + pareizs strāvas blīvums
Mērķis nav vienkārši izgatavot titāna anodu, kas iederas pārklājuma tvertnes iekšpusē.
Tas ir izstrādāt elektrodu, kas atbilst elektroķīmiskajam procesam.
Nepieciešams titāna anods jūsu dziļspiedes cilindru apšuvuma līnijai?
Ehisen izstrādā pielāgotusIr-Ta MMO titāna anodi un platinizēta titāna (Pt/Ti) anodirūpnieciskiem elektroķīmiskiem un galvanizācijas lietojumiem.
Lai veiktu sākotnējo tehnisko novērtējumu, varat sniegt:
Pārklāšanas pielietojums + elektrolīts + darba strāva + temperatūra + cilindra izmēri + elektrodu sprauga + informācija par esošu anodu + zīmējums vai fotoattēli
Pamatojoties uz šiem darbības apstākļiem, elektrodu struktūru, efektīvo aktīvo zonu, pārklājuma sistēmu un pārklājuma specifikāciju var novērtēt kopā.
Ekspluatācijas apstākļi → Elektroķīmiskā analīze → Pārklājuma izvēle → Anoda dizains → Prototips → Testēšana → Ražošana